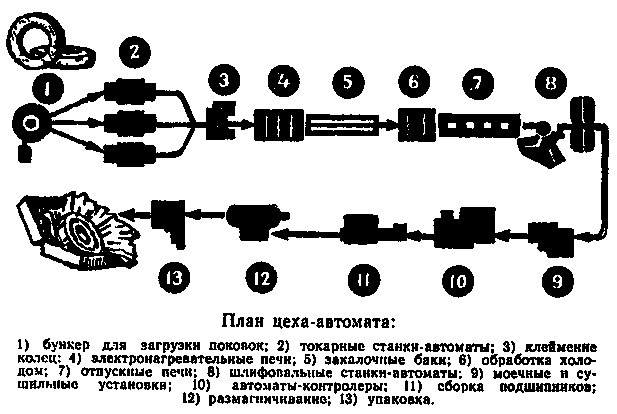
Начало линии конических колец. Недалеко от дверей - бункер. В него как попало засыпают кольца. Бункер вмещает двести пятьдесят - триста колец. Отсюда кольца попадут на транспортер, но предварительно их необходимо определенным образом ориентировать, то есть положить более широкой частью вниз. Это делает специальный механизм. Кольца попадают на подъемник, а затем через транспортер-распределитель к станку.
Первые операции - обточка. Они осуществляются параллельно на трех станках-автоматах. На них фирменная дощечка московского станкостроительного завода «Красный пролетарий». Электрический мозг станков - реле времени - заставляет все исполнительные механизмы уложиться в пятьдесят шесть секунд. Это было бы невозможно, если бы резцы действовали поочередно. Кроме того, частые путешествия детали от резца к резцу нарушили бы заданную точность, а она довольно высокая. Уже на токарной обработке точность измеряется сотыми долями миллиметра. В станке-автомате определенным образам установленные инструменты действуют одновременно. На языке технологов это называется «высокой концентрацией инструмента».
Вся токарная обработка осуществляется лишь при четырех положениях детали - два на левом блоке, два на правом, но при этом кольцо поворачивается разными своими сторонами двадцать раз, оно то подставляет станкам свои бока, то резцы обрабатывают внутреннюю поверхность, то прорезают дорожки для шариков.
С блока на блок деталь переносит гидравлический командоаппарат, он подчинен реле времени.
Резцы, действующие на этих автоматах, сделаны из твердых сплавов. Они специально сконструированы научными работниками Всесоюзного научно-исследовательского института инструментов.
Кольцо становится серебристым, блестящим, оно идет дальше.
Но мы не сказали, куда девается стружка. Оказывается, к нижней полости станка подходит особого рода транспортер. Он называется шнековым. Это вал с непрерывно вращающейся винтовой лопастью. Он немного напоминает машины для очистки улиц от снега, только здесь лопасть сгребает не снег, а стружку. Стружка попадает на транспортеры, расположенные в специальном канале под полом цеха. Оттуда она поступает в особые подземные помещения, а затем, по мере накопления, наклонным транспортером подается вверх.
После токарной обработки кольца передаются на пресс для клеймения; отсюда они поступят в автоматический магазин.
На параллельной линии таким же образом обрабатываются кольца шариковых подшипников.
Кольца принимают горячие и холодные ванны
Магазины - это большие металлические башни, вмещающие от тысячи до трех с половиной тысяч колец. Здесь они задерживаются в ожидании очереди, чтобы попасть в закалочный агрегат.
Поднимаются затворы магазинов, и кольца выкатываются на автоматические раскладчики, которые укладывают кольца рядами в закалочные печи (по пять - шесть штук в ряд). Для экономии места раскладчики линии шариковых колец вводят внутренние кольца в наружные; таким образом, в каждом ряду пять пар колец.
Печи электрические. Около часа кольца выдерживаются при температуре в 850 градусов. Напомним смысл этой операции: сталь проходит через «критические точки», а затем при охлаждении переходит в новое физическое состояние, изменяется кристаллическая решетка.
Из печи кольца попадают в заполненные маслом закалочные баки. Отсюда конвейеры выносят их в моечные машины (горячая вода и сода). Встречная струя воздуха осушает кольца. Но это еще не конец. Дальше кольца попадают в холодильник. Глубоким охлаждением (двадцать градусов ниже нуля) предупреждается самопроизвольный рост колец (вспомните «тепловую лестницу»!).
Из холодной, ледяной ванны снова в горячую - отпуск. Здесь снимаются все возникшие при быстрой смене тепла и холода напряжения в металле, уменьшается его хрупкость, повышается вязкость. Металл становится добротнее и надежнее.
Дальше снова охлаждение воздухом из вентиляционной установки, и кольцо снова попадает в магазин. Металл стабилизован, и теперь за кольца возьмутся автоматические «ювелиры», чтобы довести их до необходимых размеров.
«Ювелиры»
Три московских станкостроительных завода и один ленинградский делали станки специально для этого цеха.
Оборудование для плоского шлифования справляется с суточной программой всего лишь за три часа. В первую половину смены шлифуют наружные кольца, во вторую половину - внутренние. В зависимости от этого в магазине задерживаются либо внутренние, либо наружные кольца. Перестройка производится автоматически.
Следующий этап - шлифование отверстий и дорожек качения. Поток делится на четыре ручья. На двух шлифуются кольца шариковых подшипников, на двух - роликовых. Шлифование осуществляется за два прохода. В старых цехах это делается за семь - десять проходов.
Но вот уж закончены все шлифовальные операции. Автоматические ювелиры порядком потрудились. На кольцах осталась пыль металла и абразивных кругов; чтобы ее снять, им задается освежительная ванна.
Обмытые, освеженные, они через окошко проходят в другое помещение - на сборку. Но сначала все кольца надо тщательно измерить, и они поступают на контрольно-измерительную станцию.
Строгий судья
Станция эта создана коллективом работников Бюро взаимозаменяемости бывшего Министерства станкостроения и учеными Московского станкоинструментального института.
Здесь мы встречаемся со всем арсеналом средств, которыми наука вооружила производство. Контрольные автоматы имеют так называемые пневмоэлектрические датчики. Каждый автомат делает от двадцати до тридцати трех измерений с точностью до 0,5 микрона. Не будем заглядывать внутрь этих приборов; рассказ об этом оказался бы очень сложным. Посмотрим, как это делается.
Транспортер вносит кольца в остекленное помещение. Вот кольцо попало на первый автомат. Он его подержал и отпустил дальше. Кольцо попадает на второй автомат. И этот автомат незаметно проводит свою работу и пропускает кольцо на третий автомат. Кольцо сделало уже четыре остановки - его измерили и ощупали со всех сторон.
Стало быть, все хорошо? Кольцо годное? Можно его отправить на сборку?
Нет, это вывод преждевременный. Результат измерений, произведенных каждым из автоматов, нам неизвестен, но его знает электромагнит. Он верховный судья, который решит, годно ли кольцо. Кольцо подходит к электромагниту. Сейчас будет установлено, не ошиблись ли токарные, закалочные, шлифовальные и другие автоматы.
Все данные о кольце, его характеристика переданы промежуточными испытательными автоматами электромагниту. Полученную информацию он взвесит и решит, можно ли пустить кольцо на сборку или его следует послать на исправление, а может быть, и вовсе списать в брак.
Повисев на магните, кольцо ложится на транспортер, который везет его к сборочному автомату. Все ясно: размеры выдержаны, кольцо годное. И второе кольцо проходит, и третье, и четвертое, и, может быть, десятое.
Приходит еще одно кольцо, и магнит как будто даже и не желает к нему притронуться. Он сразу бросает его на «штрафной» транспортер; кольцо отправляется в изолятор, оно взято под подозрение.
На каком из четырех автоматов обнаружена неточность? Мы не знаем. Импульсонакопитель «запомнил» это кольцо, и кольцо вывели из потока. В изоляторе брака разберутся: окончательно потеряно это кольцо для производства и его надо списать в убыток или его еще можно исправить.
Оставим, однако, бракованные кольца и направимся к сборочным автоматам.