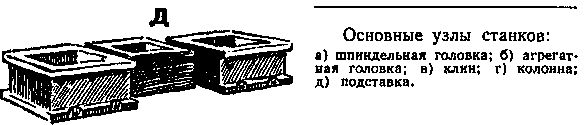
Шпиндельная коробка, допускающая установку большого числа (иной раз до семидесяти) инструментов. Для каждой новой детали приходится собирать свою коробку;
Самодействующая агрегатная головка. Она подводит к детали инструменты, сообщает им необходимую скорость, после обработки отводит инструмент. На универсальном станке эти работы выполняет рабочий вручную.
Головки этой конструкции дают возможность обрабатывать любые детали. Поэтому головки можно изготовлять заранее, впрок, меняя лишь размеры: для больших нагрузок - большие, для маленьких - поменьше.
Для перемещения инструментов применяют разные механизмы, а во многих случаях жидкость (масло) или сжатый воздух;
Станина для горизонтального размещения станка или колонна - для вертикального;
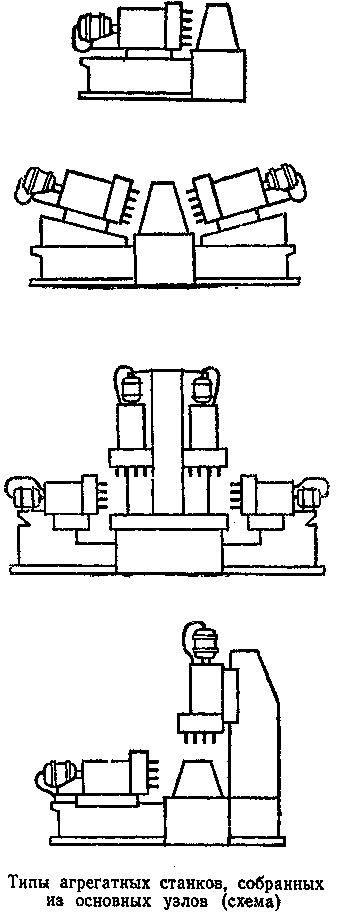
Приспособления - планки, призмы, штыри, а также подставка или круглый стол для закрепления детали. При этом стол может быть многопозиционный (для размещения нескольких деталей) или вращающийся. В этих случаях вокруг стола размещается несколько головок.
Из таких агрегатов удается в самые короткие сроки - в недели - сконструировать весьма сложные станки. Некоторые агрегатные станки по существу являются целым цехом. Так, например, на Горьковском автозаводе установлен агрегатный станок с десятью головками. По подсчетам инженеров, один этот станок заменяет двести семьдесят шесть универсальных, а один рабочий заменяет почти триста рабочих (для обслуживания двухсот семидесяти шести универсальных станков требуется двести семьдесят шесть рабочих и двадцать восемь наладчиков).
Но это станки-уникумы.
Простые однопозиционные агрегатные станки устанавливают в ряд; в этих случаях возникает необходимость в специальных транспортерах, которые могли бы переносить детали со станка на станок, и в приспособлениях для установки.
По-своему эту задачу, как мы видели, решили Иночкин, Волков и Соколов. Работники института металлорежущих станков располагали, конечно, гораздо более широкими возможностями и большим запасом знаний, чтобы решить задачу на более высоком уровне. И вот, вслед за внедрением агрегатных станков развернулась работало строительству автоматических линий.
В этом деле удалось достигнуть серьезных успехов. Так, автоматическая линия для обработки блока цилиндра грузовой автомашины, выпускаемой Московским автозаводом имени Лихачева, состоит из сорока семи станков, снабженных пятьюстами двадцатью восьмью инструментами разного назначения - резцами, сверлами, зенкерами и т. п. Длина этой линии 60 метров.
Другая линия - для обработки головки дизеля - состоит из 33 станков. Для приведения линии в действие требуется 258 киловатт электроэнергии. Линия эта обслуживается двумя высококвалифицированными механиками.
Снова о механической руке
Создатели этих автоматических линий были в гораздо более выгодном положении, чем Иночкин или подшипниковцы. Станки, вошедшие в эти автоматические линии, делались в расчете, что они войдут в линию; все узлы их располагались с расчетом на автоматическое действие.
Иначе обстояло дело на подшипниковом заводе. Состав станков был пестрый, и к ним надо было приспособить специальные транспортные и загрузочные системы. Как тут было не вспомнить «механические руки» Соколова и Микешина? Осенью 1941 года их вместе со всем оборудованием вывезли в Куйбышев, но на станки не установили. Война отвлекла внимание к другим неотложным вопросам.
А когда спустя десять лет стали рассматривать старые чертежи «механических рук», то оказалось, что они слишком сложны и громоздки. Накопленный опыт позволял решить задачу гораздо более простым путем. Так часто случается и в жизни и в учебе. Иной раз хоть и решишь математическую задачу, но столько лишнего наворотишь, что потом диву даешься.
Подумали, потолковали между собой конструкторы (а это были наши старые знакомые, участвовавшие в проектировании «механической руки» Соколова, - Дербишер, Булгаков и другие) и решили создать совсем иной, гораздо более простой механизм, который мог бы захватить кольцо, поставить его, затем снять и поставить другое. Вовсе не требовалось, чтобы механизм походил на человеческую руку. Важно, чтобы он мог выполнять функции, которые раньше выполняла рука человека. Механизм этот они назвали автооператором.
В качестве основы был принят первоначальный проект Микешина. Создание автооператора отняло больше года, но конструкторы все же добились успеха.
Кольца катятся сами
Еще до того, как работа над автооператором завершилась, на заводе начали готовиться к решительному бою за автоматизацию. Инициатива исходила от инженера Василия Алексеевича Морозова. В то время Морозов работал в Государственном институте по проектированию автомобильных заводов. Он был главным инженером проекта Первого подшипникового завода.
- Позвольте, - может сказать читатель, - завод существует уже столько лет, и вдруг проект.
Но в этом ничего странного нет. Хотя завод и существует, но над его проектом беспрерывно продолжают работать. Ведь завод растет, развивается, и этот процесс не может быть произвольным, случайным. О том, как, в каких направлениях завод должен развиваться, каким он станет через пять, десять, пятнадцать лет, и заботится главный инженер проекта.
Морозов выдвинул смелую идею: автоматизировать группу токарных полуавтоматов - при помощи автооператора превратить их в автоматы, соединить транспортной системой и таким образом освободить значительную группу людей от работы по загрузке и съему колец. С момента поступления колец в автоматическую систему до выдачи их на контроль человеческая рука не должна прикасаться к кольцу. Всё должны делать механизмы. Линию должны обслуживать лишь наладчики, они вмешиваются в работу механизмов только в случаях каких-либо неполадок. На наладчиков возлагается и выборочная проверка точности обработки.
Станки расположили в четыре ряда. Над ними протянулся транспортер длиною в семьдесят метров. Он похож на большой железнодорожный мост. Для транспортировки использовали особую цепь, которая заставляет кольца катиться по желобам.
Таким образом, в линии Морозова заложен тот же принцип качения цилиндрических тел, какой применил Иночкин.
Освоение линии продолжалось более трех лет. Дело долго не ладилось, на заводе создали специальное бюро, в состав которого вошли Лев Николаевич Булгаков, Николай Михайлович Князьков, Лев Михайлович Квартин и другие.
...Подойдем к этой линии, посмотрим, как она действует.
В начале большой бункер. Он похож на огромный сундук. В его крышке пятнадцать продолговатых отверстий разной ширины и длины для опускания колец торцом.
Кольцо попадает в наклонный желоб и скатывается вниз, к основанию колонны-подъемника; его высота около четырех метров. Сам подъемник состоит из ряда поставленных вертикально и тесно сомкнутых своими бортами желобов. Снизу вверх по краям стойки движутся две бесконечные цепи. Кольцо попадает в вертикальный желоб, подхватывается прутом и двигается вверх.
Наверху путь колец изгибается, кольца попадают в главный падающий магазин линии. Здесь имеется особое приспособление, так называемый ритмопитатель. Через равные промежутки времени (для разных желобов различные) поднимается затвор и пропускает одно кольцо.